
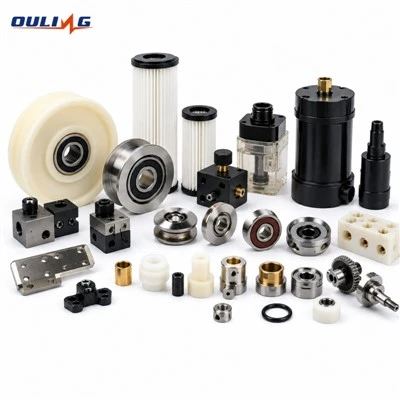
Если вы когда-либо работали с проволочной электроэрозионной обработкой (электроэрозионной обработкой), вы знаете, насколько привередливыми могут быть даже самые маленькие детали, когда дело доходит до последовательной резки. Один компонент, который остается незамеченным, но помогает или мешает вашей работе по электроэрозионной обработке? Направляющая для проволоки умирает. Эти крошечные, изготовленные с высокой точностью детали удерживают проволоку электроэрозионной обработки на месте, сохраняют ее выравнивание и предотвращают развальцовку или вибрацию во время резки. Поэтому, если ваша направляющая матрица изготовлена из неподходящих материалов, вы тратите время и деньги на бракованные детали и частую замену.
Как поставщик, который уже более десяти лет занимается производством направляющих матриц для электроэрозионной обработки проволоки, я ответил на тысячи вопросов от магазинов, любителей и руководителей производства: «Чтоточнозанимается этими вещами? Это не просто случайный металл или пластик — каждый материал выбирается для конкретных условий электроэрозионной обработки, таких как тип проволоки, использование диэлектрической жидкости и скорость резки. Давайте разберем наиболее распространенные материалы, которые мы здесь используем, почему мы выбираем их и когда вам тоже следует это сделать.
Во-первых, твердые металлы являются «рабочими лошадками» матриц для направляющих проволоки. Популярный товар номер один в нашем магазине? Карбид вольфрама. Если вы не знакомы, это сверхтвердый композит, изготовленный из частиц карбида вольфрама, связанных с небольшим количеством кобальта (обычно 3-10%). Вот почему он так важен: карбид вольфрама имеет оценку твердости по шкале Роквелла (HRA) 89–93 — намного тверже, чем сталь, — что означает, что он устойчив к износу, даже когда проволока электроэрозионной обработки проносится на высоких скоростях. Мы используем его для 90% наших стандартных направляющих штампов, потому что он не подвергается легкой эрозии от искрового разряда (это весь процесс электроэрозионной обработки, верно? Искры плавят материал для резки металла). У меня был клиент, который сказал мне, что их старые стальные направляющие штампы прослужили 20 часов, прежде чем изнашивались; те из карбида вольфрама, которые мы поставили? Они все еще сильны после 180 часов. Это значительный рост времени безотказной работы оборудования.
Но подождите: чистый карбид вольфрама не является универсальным. Мы настраиваем содержание кобальта для разных задач. Низкое содержание кобальта (3–5%) плотнее и тверже, что идеально подходит для тонкой резки (например, при изготовлении медицинских приборов или небольших аэрокосмических деталей), где даже незначительное смещение направляющей нарушает допуски. Высокое содержание кобальта (6–10%) немного более прочное, поэтому оно выдерживает большую вибрацию при тяжелых черновых резах, что отлично подходит для крупносерийного производства. Мы также используем карбид вольфрама с полированным алмазным покрытием для сверхточной работы — очень гладкая поверхность, благодаря которой проволока скользит без трения, что снижает вероятность поломки проволоки. Это меняет правила игры, если вы работаете с тонкой дорогой проволокой.
Далее, для некоторых специальных применений, мы обращаемся к керамике. В частности, глинозем (оксид алюминия) и циркониевая керамика. Почему керамика? Они непроводящие, что может показаться странным для EDM, но выслушайте меня. Иногда проводящие материалы, такие как карбид вольфрама, могут вызывать случайные искры — крошечные нежелательные искры, которые изнашивают проволоку или оставляют странные пятна на заготовке. Керамика не проводит электричество, поэтому она его устраняет. Мы используем направляющие матрицы из оксида алюминия для работ по резке мягких материалов, таких как алюминий или латунь, потому что они дешевы, легки и устойчивы к коррозии от диэлектрической жидкости (кстати, это деионизированная вода или масло, которые вы используете в резервуаре электроэрозионной обработки). Цирконий — еще один вариант керамики: он более прочный, чем оксид алюминия, поэтому выдерживает более высокое давление, например, когда вы выполняете промывку диэлектрика под высоким давлением (очень важно при глубоких порезах).
Подождите, я знаю, о чем думают некоторые из вас: а как насчет пластиковых деталей? Не слишком ли мягкий пластик для направляющих EDM? Ну, не тогда, когда мы говорим о второстепенных компонентах направляющего узла, таких как подшипники или втулки, которые удерживают матрицу на месте. Многие электроэрозионные станки имеют такие компоненты, какПластиковый подшипник шестерни EDMкоторые работают в тандеме с направляющей матрицей, обеспечивая плавность хода. Для изготовления пластиковых вспомогательных деталей мы используем нейлон высокой плотности или PEEK (полиэфирэфиркетон), поскольку они легкие, самосмазывающиеся и не вызывают дополнительного износа металлических компонентов. Вы не будете использовать пластиковую матрицу для фактического пути прохождения проволоки, но сочетание металлической или керамической матрицы с качественным пластиковым подшипником продлевает срок службы всей направляющей системы.
Давайте поговорим о менее очевидных, но не менее важных частях системы направляющих штампов — других материалах, которые работают вместе с основным штампом. Например,Водяной насос ЛДПБ1-22является ключевым компонентом, обеспечивающим циркуляцию диэлектрической жидкости через электроэрозионную головку, сохраняя проволоку холодной и смывая эродированный материал. Если насос работает плохо, это может привести к неравномерному износу направляющей плашки, из чего бы она ни была сделана. Тогда естьПодшипник барабана для намотки проволоки EDM— этот подшипник удерживает катушку с проволокой устойчиво, и если он изготовлен из неправильного материала (обычно закаленная сталь или высокоэффективный полимер), проволока может прыгать, что приводит к износу направляющей матрицы. Не спите на этих опорных частях — они влияют на жизнь вашего гида сильнее, чем вы думаете.
А когда же нам использовать что-то еще более экзотическое? Алмаз. Природный или синтетический монокристаллический алмаз. Да, алмаз твердый, но и дорогой. Поэтому мы используем его только для сверхтонкой резки — например, когда вы изготавливаете детали с допуском 0,0001 дюйма или меньше, например электронные разъемы или стоматологические компоненты. Синтетический алмаз в наши дни более распространен, он дешевле и так же тверд, как природный алмаз, поэтому мы используем его для большинства высокоточных работ. Алмазная направляющая матрица имеет настолько гладкую поверхность, что проволока движется без сопротивления, что очень важно для предотвращения поломки проволоки. Я помню, как клиент, который боролся с постоянными разрывами проволоки при разрезании крошечной части медицинского катетера, перешел на алмазный направляющий штамп, и процент его поломок снизился на 80%. Стоит дополнительных затрат, без сомнений.
Но вот в чем дело: даже самый лучший материал не будет работать, если направляющая матрица изготовлена неправильно. Мы используем прецизионное шлифование и притирку для всех наших штампов, чтобы получить идеальный допуск на внутренний диаметр (ВД). Если внутренний диаметр хотя бы немного отличается (например, на 0,00005 дюйма), провод будет тереться о боковые стороны, вызывая износ. Таким образом, материал – это только половина дела: точность производства тоже имеет значение.
Теперь давайте перейдем к практике. Если вы покупаете направляющие матрицы для электроэрозионной обработки, не просите просто «направляющую матрицу» — сообщите своему поставщику, что вы режете, какую проволоку вы используете и какой тип электроэрозионного станка у вас есть. Например, если вы любитель делать мелкие детали на настольном электроэрозионном станке, то, вероятно, все, что вам нужно, — это карбид вольфрамовая матрица с 5% содержанием кобальта — доступная и надежная. Если ваш производственный цех работает круглосуточно и без выходных и режет толстую сталь, матрица из карбида циркония или карбида вольфрама с 8% содержанием кобальта прослужит дольше. Если вы выполняете сверхтонкую точную резку, используйте синтетический алмаз.


Также помните, что система направляющих — это целое, а не просто штамп. Соедините направляющую матрицу с качественными опорными деталями, такими какБесконтактный переключатель EDMкоторый контролирует положение провода илиНатяжитель проволоки EDMчто обеспечивает постоянное натяжение проволоки. Эти детали работают с направляющей матрицей, обеспечивая точность разрезов. Дешевые стандартные детали могут показаться выгодной сделкой, но они быстро изнашиваются, из-за чего быстрее изнашивается и ваша направляющая матрица.
Я видел, как слишком много магазинов покупают дешевые направляющие штампы, потому что они дешевле заранее, только для того, чтобы заменять их каждые несколько недель и тратить деньги на простой и утилизацию деталей. В нашем магазине мы отвечаем за материалы, которые используем: мы проверяем каждую партию штампов, чтобы убедиться, что они соответствуют нашим стандартам твердости и допуска. Мы работаем со всеми видами электроэрозионного оборудования, от небольших любительских станков до крупных производственных линий, поэтому можем порекомендовать материал, соответствующий вашим конкретным потребностям.
Если вы устали от направляющих матриц, которые изнашиваются слишком быстро, или вы получаете непостоянный рез из-за того, что направляющая не выровнена, мы можем помочь. Мы потратили годы на совершенствование процесса выбора материалов и производства и будем рады ответить на любые вопросы о том, что лучше всего подойдет для вашей работы по электроэрозионной обработке. Просто свяжитесь с нами и поговорите о своих потребностях — никакого давления, только честный совет.
Ссылки
- АСМ Интернешнл. (2001). Карбид вольфрама: свойства и применение. Парк материалов, Огайо: ASM International.
- Книбб, Р. (2019). Керамические материалы для прецизионных деталей электроэрозионной обработки. Журнал машиностроения и материаловедения, 21 (3), 145–158.
- Ассоциация электроэрозионных технологий. (2021). Руководство по выбору материала направляющей для проволоки. Технические публикации EDM, 12 (2), 78-85.
- Поликарбонатная техника. (2020). Высокопроизводительные полимеры для вспомогательных деталей электроэрозионной обработки. Обзор полимерной инженерии, 18 (4), 201–212.