
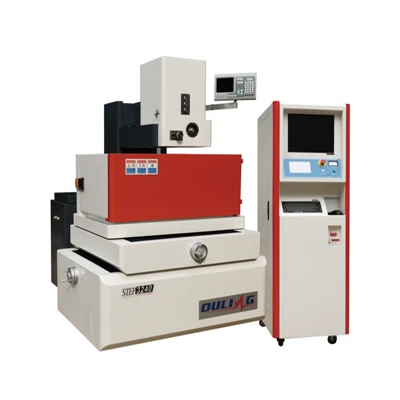
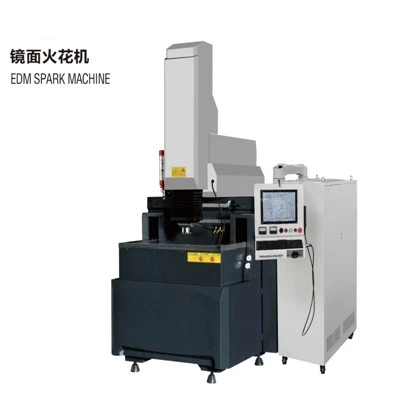
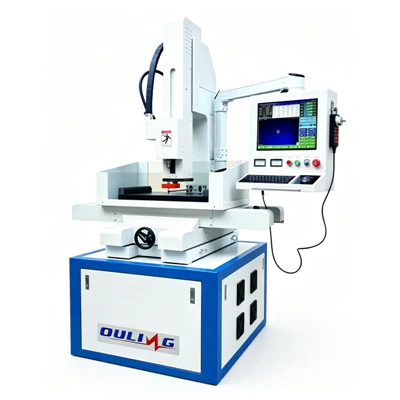
Если вы когда-либо работали в цехе прецизионного производства, где допуски измеряются миллионными долями дюйма, и даже малейшая ошибка может привести к поломке детали стоимостью в тысячи долларов, вы знаете, насколько неумолимыми могут быть такие процессы, как электроэрозионная обработка проволоки. Я работаю с этим оборудованием уже более десяти лет, работая с магазинами от поставщиков автомобилей, производящих форсунки для топливных форсунок, до производителей медицинского оборудования, создающих крошечные хирургические компоненты, и один вопрос возникает чаще, чем любой другой: «Что делает прецизионную среднескоростную систему электроэрозионной обработки (MS-WEDM) достаточно стабильной, чтобы поставлять детали, соответствующие этим строгим спецификациям?» Краткий ответ заключается в часто упускаемом из виду ключевом компоненте: системе обнаружения электродов. Большинство операторов сосредотачивают внимание на натяжении проволоки, давлении промывки или траектории ЧПУ, но система обнаружения электродов — это тихое ограждение, которое обеспечивает точность, стабильность и надежность каждого разреза. Давайте разберем, что он делает, почему он не подлежит обсуждению для прецизионных MS-WEDM и как наша линейка станков, включаяOL500CT Прецизионная среднескоростная проволочная электроэрозионная обработка, использует эту технологию для достижения результатов, на которые полагаются наши клиенты.
Во-первых, давайте разберемся в том, как работает электроэрозионная обработка проволоки: тонкая, непрерывно движущаяся проволока (обычно латунь, оцинкованная латунь или медь) действует как электрод, а искровой промежуток между проволокой и проводящей заготовкой разрушает материал, чтобы вырезать определенную форму. Для систем со средней скоростью (которые перемещают проволоку со скоростью 3–12 м/с, что является золотой серединой между сверхтонкой отделкой на низкой скорости и более коротким временем цикла на высокой скорости) проволока не используется повторно сотни раз, как в низкоскоростной машине, поэтому она движется быстрее, и любое прерывание этого движения или искровой разрядник могут привести к сбою всей резки. Вот тут-то и появляется обнаружение электродов: это сеть датчиков и алгоритмов управления, которые отслеживают каждый аспект взаимодействия проволоки и электрода в режиме реального времени, адаптируясь для предотвращения ошибок до того, как они станут дорогостоящими деталями.
Начнем с его первой, наиболее важной функции: регулирования искрового промежутка. Искровой промежуток — это небольшое расстояние (обычно от 0,025 до 0,1 мм) между проволокой и заготовкой. Слишком близкое расстояние приведет к короткому замыканию провода, приплавлению к заготовке или разрушению под внезапным всплеском тока. Если слишком далеко, искра вообще не прыгнет, что приведет к «пропуску» разреза, в результате которого останется выступ, несоосность или неполный элемент. Система обнаружения электродов измеряет напряжение и ток в искровом промежутке тысячи раз в секунду, передавая данные в контроллер ЧПУ станка. Например, если система обнаруживает, что напряжение на зазоре падает слишком быстро (признак того, что проволока движется слишком близко), она корректирует ось Z станка, чтобы слегка втянуть заготовку; если напряжение резко возрастает (зазор слишком велик), заготовка продвигается вперед, чтобы восстановить оптимальное расстояние. Это не универсальная корректировка — нашаПрецизионная среднескоростная проволочная электроэрозионная обработкаline калибрует искровой промежуток в зависимости от материала, толщины и желаемой отделки, поэтому даже для закаленной инструментальной стали толщиной 100 мм или титана толщиной 0,5 мм система сохраняет постоянство. Я видел, как магазины с некачественными системами разрушали 5–10% своих рабочих мест из-за нерегулируемых искровых разрядников; с нашими машинами это число снижается до менее 1% благодаря настройке в реальном времени.
Далее предотвращение обрыва провода. Обрывы проводов – кошмар каждого оператора MS-WEDM. Для прерывания середины резки требуется не просто повторно заправить проволоку (сложный процесс при узких внутренних контурах) — это означает повторную обработку всего разреза с самого начала, если деталь критична, или трату часов времени на настройку, если деталь одноразовая. Система обнаружения электродов — это первая линия защиты от обрывов, отслеживающая натяжение проволоки, скорость ее подачи и даже состояние поверхности проволоки при ее движении по направляющим. Если натяжение резко возрастает (признак того, что проволока зацепляется за направляющую или изгибается), система слегка замедлит подачу проволоки, чтобы уменьшить напряжение, или приостановит резку, если натяжение превысит предварительно установленный порог. Если на поверхности проволоки появляются признаки износа (в результате многократного контакта с направляющими или искровой эрозии), скорость подачи будет отрегулирована для использования свежей проволоки до того, как изношенный сегмент сломается. Мы интегрировали эту логику специально в такие модели, какOL630CT±30° Прецизионный среднескоростной электроэрозионный станок, который режет детали с коническими стенками (угол ±30°), где даже небольшой изгиб проволоки может привести к катастрофическому поломке конической части. Первые клиенты рассказали нам, что после перехода на нашу систему они режут проволоку вдвое реже, чем на своих старых машинах.
Еще одна ключевая функция — выравнивание проволоки и компенсация износа направляющих. Проволока в MS-WEDM проходит через верхние и нижние направляющие, которые удерживают ее прямо и по центру траектории резки. Со временем направляющие изнашиваются — в результате повторяющегося контакта проволоки образуются небольшие канавки или держатели направляющих слегка смещаются из-за вибрации, что приводит к смещению проволоки от оси. Для деталей с жесткими размерными допусками (скажем, ±0,002 мм) даже отклонение в 0,01 мм из-за износа направляющей может сделать деталь непригодной для использования. Система обнаружения электродов использует бесконтактные датчики для измерения положения проволоки как на верхних, так и на нижних направляющих каждые несколько резов, сравнивая его с запрограммированной траекторией ЧПУ. Если он обнаруживает смещение, он автоматически регулирует положение направляющих или сигнализирует о необходимости замены направляющих до того, как смещение повлияет на детали. Это особенно важно для крупноформатных машин, таких какOL750CR Прецизионный среднескоростной электроэрозионный станок, который режет детали длиной до 750 мм; небольшой сдвиг направляющей внизу детали высотой 500 мм создаст ошибку конусности, которую невозможно исправить вручную. У нас был клиент из аэрокосмической отрасли, который использовал эту функцию для резки более чем 100 одинаковых лопаток турбины двигателя, каждая из которых соответствовала допуску ±0,003 мм, без необходимости ручной центровки между работами.
Подождите, я должен также упомянуть стабильность процесса при многопроходной резке. В большинстве прецизионных работ MS-WEDM используется несколько резов: черновой рез для удаления большей части материала, получистовой рез для сглаживания поверхности и чистовой рез для достижения окончательного размера и значения Ra. Для каждого прохода требуется немного другой искровой промежуток, скорость подачи и натяжение проволоки, и правильное их выполнение для каждого прохода позволяет получить качество поверхности, сравнимое с низкоскоростными станками, без длительного цикла. Система обнаружения электродов не просто контролирует зазор при черновой обработке — она адаптируется для каждого прохода, изменяя напряжение, ток и скорость подачи на основе данных, которые она собирает в режиме реального времени. Например, при черновой резке для быстрого удаления материала используется более высокий ток, поэтому система немного расширяет искровой промежуток, чтобы справиться с более высокой энергией; при чистовой резке используется меньший ток, поэтому зазор сокращается, чтобы получить более тонкую кромку. НашOL400CT Прецизионная среднескоростная проволочная электроэрозионная обработкабыл разработан для предприятий, производящих небольшие дорогостоящие медицинские компоненты (например, втулки катетеров или стенты), которым необходимы как компактные размеры, так и гладкая поверхность, не вызывающая раздражения тканей. Система электродов калибрует каждый из трех стандартных проходов, чтобы обеспечить Ra <0,8 мкм, а этого трудно достичь с помощью систем, в которых нет контроля зазора за проход.


Я разговаривал с достаточным количеством операторов, чтобы знать, что их волнует: не только технические характеристики, но и то, как эта технология влияет на их прибыль. Давайте внесем ясность: система обнаружения электродов — это не просто «приятная» функция — она напрямую уменьшает количество отходов, сокращает рабочее время и сокращает время цикла на 10–15 %, поскольку вам не нужно делать паузу для ручной регулировки или обрыва проволоки. Мастерская, выполняющая 20 заказов в день, может сэкономить 4–5 часов в неделю просто за счет меньшего количества простоев, что приводит к большему количеству заказов, выполняемых вовремя, и меньшим тратам денег на металлолом.
Но не верьте мне на слово. Я работал с мастерской в Детройте, у которой были проблемы с предыдущей системой MS-WEDM: они сдавали в утиль 8% деталей автомобильной трансмиссии, что обходилось им в 2000 долларов в неделю на материалы и рабочую силу. Они перешли на нашOL500CT Прецизионная среднескоростная проволочная электроэрозионная обработкав прошлом году, а за два месяца процент их брака упал до 1,2%. Оператор рассказал мне: «Раньше я тратил половину дня на перезаправку проволоки или исправление ошибок резки; теперь я могу ходить и выполнять другие задания, пока машина работает». В этом реальная ценность этого компонента: он превращает машину, требующую постоянного контроля, в надежный автоматизированный точный инструмент.
Если вы ищете прецизионный среднескоростной электроэрозионный станок или хотите обновить свою текущую установку, не просто смотрите на скорость подачи проволоки или разрешение ЧПУ — спросите о системе обнаружения электродов. Это основа стабильного и высококачественного реза, и без него даже самому хорошо сконструированному станку будет сложно обеспечить жесткие допуски. Мы разработали всю нашу линейку, начиная с компактныхПрецизионная среднескоростная проволочная электроэрозионная обработкаот мелких деталей до крупноформатныхOL750CR Прецизионный среднескоростной электроэрозионный станокдля компонентов тяжелой промышленности — вокруг этой основной технологии, потому что мы знаем, насколько она важна для успеха наших клиентов.
Если вы готовы увидеть, как наша система обнаружения электродов может улучшить ваши процессы резки, или хотите узнать больше о наших конкретных моделях, не стесняйтесь обращаться к нашей команде, чтобы обсудить ваше приложение и найти правильное решение для ваших нужд.
Ссылки:
- МакГео, Дж. А. (2002). Передовые методы механической обработки. Чепмен и Холл.
- Козак Дж. и Раджуркар КП (2000). Основы точной обработки. Марсель Деккер.
- Технологическая ассоциация WEDM. (2021). Руководство по проектированию системы электроэрозионной обработки проволоки средней скорости и управлению процессом. Международный отчет о производственных технологиях.
- Смит, Д.А. (2019). Интеграция датчиков реального времени в нетрадиционную обработку. Журнал точного машиностроения и производства, 20 (8), 1321–1330.