
Если вы управляете цехом по производству пресс-форм или штампов или когда-либо заказывали прецизионный компонент, которому нужна безупречная поверхность без царапин, вы, вероятно, задавались вопросом обо всех крошечных переменных, которые обеспечивают зеркальную поверхность. Как владелец поставщика электроэрозионных станков с зеркальной отделкой, я постоянно получаю вопросы по этому поводу, в основном связанные с твердостью материала, потому что это один из тех решающих факторов, которые большинство людей поначалу недооценивают. Давайте разберемся, без скучного жаргона из учебников, просто реальный разговор от человека, который видел это на сотнях работ.


Во-первых, давайте будем проще: электроэрозионная обработка штамповочного станка осуществляется путем эрозии материала с помощью серии крошечных контролируемых электрических искр между электродом инструмента (обычно медным или графитовым) и заготовкой. Никакой физической резки, никакого давления, поэтому он идеально подходит для твердых материалов, которые могут разрушить мельницы или дробилки. Но твердость материала напрямую влияет на поведение этих искр, скорость удаления материала и, что наиболее важно, на то зеркальное покрытие, которое мы все хотим.
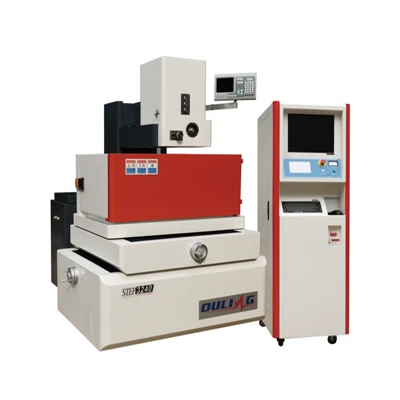
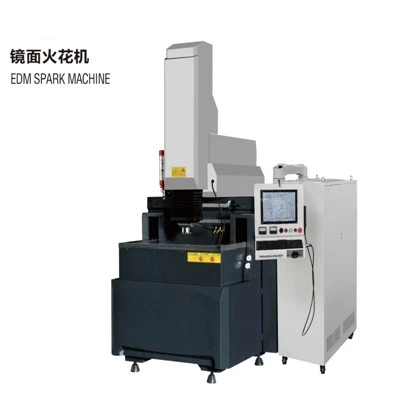
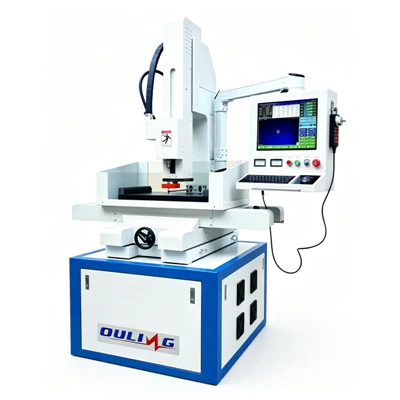
У меня есть яркий пример из прошлого квартала: клиент изготавливает пластиковую форму для литья под давлением для роскошного чехла для смартфона. Полость изготовлена из инструментальной стали H13, термообработанной до твердости 52 HRC (стандарт Rockwell C, стандарт для твердых материалов в инструментах). Сначала они попытались обработать его обычным электроэрозионным станком и получили чистоту Ra 0,8 микрона — неплохо, но не зеркально. Они перешли на наш электроэрозионный станок CM450 Mirror Finish Die Sinker (это наша рабочая лошадка для штампов среднего и большого размера) и увеличили настройки, но все равно не могли снизить Ra ниже 0,2 микрона, пока мы не отрегулировали твердость материала. В том-то и дело: твердость не просто замедляет электроэрозионную обработку — она меняет каждую часть процесса.
Начнем со скорости съема материала (MRR), потому что ни одна мастерская не хочет ждать неделю, чтобы получить одну полость. Мягкие материалы, такие как отожженный алюминий (20 HRC) или предварительно закаленная сталь P20 (30 HRC), разрушаются гораздо быстрее. Искрам не нужно прилагать столько усилий, чтобы расплавить и испарить крошечные кусочки материала — думайте об этом как о разрезании масла или леденцах. Но когда вы переходите к твердости 50+ HRC (инструментальные стали, такие как H13, D2 или даже высоколегированные стали, используемые для деталей аэрокосмической промышленности), каждой искре приходится прилагать больше энергии, чтобы пробить плотную, плотную зернистую структуру материала. Я замерил падение MRR на 60-70% при переходе от 30 HRC до 55 HRC на одном и том же электроэрозионном станке. Это очень важно для сокращения времени выполнения заказа, особенно если вы работаете с несколькими полостями.
Но вот в чем загвоздка: даже если вы можете ускорить процесс, качество поверхности пострадает, если вы не отрегулируете параметры твердости. Мягкие материалы имеют более пластичную структуру зерен, поэтому при попадании искр расплавленный материал разбрызгивается сильнее, оставляя крошечные заусенцы или кратеры. Твердые материалы имеют более мелкие и однородные зерна, поэтому искры создают меньшие и более однородные кратеры.есливы используете правильные энергетические настройки. Если вы направите высокую энергию на твердый материал, кратеры станут слишком большими, а остаточное тепло от каждой искры приведет к образованию микротрещин на поверхности. В прошлом году клиент принес стальной штамп D2 (58HRC), на котором были микротрещины, полученные в результате электроэрозионной обработки конкурента. Ему нужно было, чтобы мы переделали его с помощью нашего электроэрозионного станка CM300 Mirror Finish Die Sinker (наша компактная высокоточная модель для небольших деталей с жесткими допусками) и запустили настройки с очень низким энергопотреблением и длинными импульсами, чтобы избежать теплового повреждения. Мы получили Ra 0,15 микрона (это настоящая зеркальная поверхность — в полости можно было видеть свое отражение) с нулевыми трещинами, но на это ушло вдвое больше времени, чем на матрицу из мягкой стали P20 того же размера. Этот компромисс между скоростью и отделкой продиктован твердостью.
Еще одна важная проблема: износ электродов. Никто не хочет заменять свой инструментальный электрод в середине работы, особенно дорогие медные. Более твердые материалы изнашивают электроды по-другому. При работе с мягкими материалами искры имеют тенденцию сильнее изнашивать кромку электрода, поскольку материал эрозирует неравномерно. При работе с твердыми материалами искры более сосредоточены, поэтому износ электродов происходит медленнее и равномернее. У меня был клиент, который выполнил 100-часовую работу на штампе из инструментальной стали с твердостью 55 HRC с одним медным электродом — нет необходимости его повторно обрезать или заменять, тогда как на штампе из стали P20 с твердостью 30 HRC они проходили через два электрода одновременно. Это огромная экономия средств, но она работает только в том случае, если вы согласуете настройки электроэрозионной обработки с твердостью материала. Если вы используете настройки низкого энергопотребления на мягком материале, вы получите слишком медленный износ электродов, что приведет к нестабильному искрообразованию. Подайте высокую энергию на твердый материал, и вы мгновенно прожжете электрод.
Подождите, давайте поговорим о самой зеркальной отделке — что делает поверхность действительно зеркальной, а не просто «гладкой»? Речь идет о том, что Ra (среднеарифметическая шероховатость) обычно ниже 0,2 микрона и не имеет микрократеров, заусенцев и зон термического влияния (ЗТВ). ЗТВ — это тонкий слой материала чуть ниже поверхности, который нагревается от искр, что делает его хрупким. Это убийца для деталей, которые должны выдерживать давление или многократное использование, например, для литьевых форм. Более твердые материалы имеют меньшую зону термической опасности, если вы используете правильные настройки, поскольку их плотная структура быстрее рассеивает тепло. С другой стороны, мягкие материалы дольше удерживают тепло, поэтому ЗТВ толще и более склонны к образованию микротрещин. Я всегда говорю клиентам: если вы хотите зеркальный блескидлительный срок службы деталей, сочетайте твердость материала с соответствующими настройками электроэрозионной обработки. Для материалов с твердостью 40–50 HRC мы используем среднюю энергию и длительность импульса 10–20 микросекунд. Для 55+ HRC мы снижаем энергию до времени импульса 2-5 микросекунд, даже если это замедляет работу. Для нас это не подлежит обсуждению, поскольку мы не хотим отправлять детали, которые выходят из строя после нескольких запусков.
Я также должен упомянуть распространенную ошибку, которую я вижу постоянно: люди полагают, что все электроэрозионные станки с зеркальной полировкой работают одинаково, независимо от материала. Неа. Наши машины CM450 и CM300 специально настроены для регулировки энергии искры, времени импульса и давления промывки в реальном времени в зависимости от твердости материала. Промывка — еще одна переменная, о которой я еще не упомянул: в электроэрозионной обработке используется диэлектрическая жидкость для смывания эродированного материала, а более твердые материалы производят более мелкие и мелкие частицы. Если вы используете то же давление промывки для твердого материала, что и для мягкого, вы либо слишком быстро сдуете частицы (что приведет к нестабильному искрообразованию), либо недостаточно быстро (вызвав короткие замыкания, которые испортят отделку). Наши машины оснащены адаптивной промывкой, которая регулируется в зависимости от искровой обратной связи, поэтому мы можем добиться зеркального блеска даже на сверхтвердых материалах, таких как порошковая металлургическая сталь твердостью 60 HRC.
Давайте завершим это реальной победой. В прошлом году ко мне обратился заказчик из аэрокосмической отрасли, которому требовался компонент топливной форсунки, изготовленный из нержавеющей стали 440C, термообработанной до твердости 59 HRC. Они попробовали 3 других поставщика электроэрозионной обработки, и все получили чистовую обработку Ra 0,3 микрона, что было слишком грубо для их спецификаций. Они использовали наш электроэрозионный станок CM300 Mirror Finish Die Sinker, отрегулировали настройки для материала твердостью 59 HRC и в итоге получили Ra 0,12 микрона — идеальную зеркальную поверхность, отсутствие ЗТВ и работу, выполненную вовремя. Разница? Мы не относились к материалу как к стандартной заготовке; мы скорректировали каждый параметр электроэрозионной обработки с учетом его твердости.
Если вы работаете над работой, требующей зеркальной обработки, не стоит просто выбирать электроэрозионный станок и менять настройки. Спросите себя: какова твердость материала? Замедлит ли это работу? Нужно ли мне корректировать износ или промывку электрода? Для нас это вся наша игра: мы не продаем машины, мы продаем решения, адаптированные к потребностям вашего материала, будь то мягкая алюминиевая форма или сверхтвердый компонент для аэрокосмической отрасли.
Если у вас есть проект, в котором твердость материала мешает зеркальной поверхности, или вы хотите обсудить, какая из наших машин лучше всего подойдет для вашего материала и характеристик, свяжитесь с нами. Никакой рекламной кампании, просто реальный совет от человека, который уже много лет занимается этим делом.
Ссылки
- Куниеда М., Лауэрс Б., Раджуркар К.П. и Шумахер Б.М. (2005). Продвижение EDM за счет фундаментального понимания процесса. Анналы CIRP, 54 (2), 64–87.
- Хо, К.Х., и Ньюман, С.Т. (2003). Современная электроэрозионная обработка (EDM). Международный журнал станков и производства, 43 (13), 1287–1300.
- Таллис, Дж. (1992). Измерение твердости по Роквеллу: Практическое руководство. АСТМ Интернешнл.