
Привет, если вы глубоко разбираетесь в изготовлении пресс-форм, аэрокосмической или медицинской технике, вы, вероятно, сталкивались с этим вопросом: «Подождите, почему моя электроэрозионная дрель начинает работать из ниоткуда?» паника. Как поставщик электроэрозионной дрели, я задаю этот вопрос как минимум 3 раза в неделю: «Какие именно электрические требования мне нужны, чтобы моя электроэрозионная дрель не портила отверстия?» Большинство парней думают, что нужно просто подключить его к сети, но нет — пропустите основы, и вы столкнетесь с плохой прямолинейностью отверстия, слишком быстрым износом электродов или даже с перегоранием компонентов машины еще до того, как вы приступите к производству. Давайте разберем это так, как мы болтаем за чашкой кофе, без скучного жаргона из учебников.
Прежде всего, давайте проясним одну вещь: сверлильный электроэрозионный станок (он же электроэрозионный станок для сверления отверстий, но мы просто говорим здесь «сверлильный электроэрозионный станок») — это не ручная дрель вашей бабушки. Он разрушает материал, используя контролируемые электрические искры между крошечным электродом и заготовкой, в основном погруженной в деионизированную (ДИ) воду. Эти искры? Они на 100% электрические, поэтому правильное питание и настройки — это не просто техническая задача — это не подлежит обсуждению для последовательных, глубоких и крошечных отверстий. Я видел, как парни подключали свой электроэрозионный сверлильный станок DB703 к случайной розетке на 110 В и удивлялись, почему они сверлят максимум 10 мм в глубину. Не делай этого.
Начнем с основного блока питания, ведь это фундамент. 90% сверлильно-эрозионных станков, которые мы продаем (например, наши рабочие модели, такие как электроэрозионный сверлильный станок CNC3545 и электроэрозионный сверлильный станок CNC4565), работают от трехфазной сети переменного тока напряжением от 208 до 480 В. Почему 3-фазный? Потому что однофазное питание просто не имеет устойчивой, постоянной энергии, необходимой для высокочастотных сильноточных искровых сверл, необходимых для электроэрозионной обработки. Если вы используете однофазный ток, вы получите провалы мощности в середине искры, что означает неравномерную эрозию, и, прежде чем вы это заметите, ваша дыра уменьшится на несколько тысяч. Теперь диапазон напряжения тоже имеет значение — мы предлагаем варианты как на 208 В (отлично подходит для небольших магазинов без трехфазного напряжения 480 В), так и на 480 В (стандартно для производственных объектов). Не используйте адаптер, который преобразует однофазное напряжение в трехфазное — это всего лишь пластырь, а не решение. В руководстве к вашей машине будут перечислены точные требования, но поверьте мне, несоответствие напряжения — это проблема №1, которую я устраняю для клиентов.
Далее мощность энергоблока (кВА). Здесь оно перестает быть «основным электричеством» и становится конкретным. Для стандартного электроэрозионного сверла, которое проделывает отверстия диаметром от 0,1 до 3 мм (очень распространено для крепежа в аэрокосмической отрасли), вам потребуется минимум 15 кВА. Но подождите — если вы используете наш электроэрозионный сверлильный станок DB703A, который предназначен для более глубоких отверстий большего диаметра (до 5 мм, 50 мм), вам понадобится как минимум 25 кВА, а может быть и 30 кВА, если вы работаете круглосуточно, 7 дней в неделю. Почему? Потому что сверление глубже означает более продолжительное и устойчивое искрение, и если ваш источник питания не выдерживает такой нагрузки, искровой промежуток (крошечное пространство между электродом и заготовкой) становится шатким — вы получаете короткие замыкания (нет искры, просто контакт) или искрение (неконтролируемые искры, которые сжигают заготовку). Месяц назад у меня был клиент, который пытался запустить DB703A от источника питания 18 кВА; он прорезал отверстия глубиной всего 30 мм вместо 50, а срок службы его электрода был вдвое меньше, чем должен быть. Увеличили мощность до 28 кВА, и бум — идеальные отверстия, срок службы электродов увеличился вдвое. Мораль этой истории: подбирайте мощность вашей машины и типичную рабочую нагрузку, а не только то, что у вас есть.
Теперь настоящая магия, благодаря которой работает электроэрозионная дрель: настройки схемы разряда. Именно здесь большинство людей ошибаются, потому что думают, что это «установил и забыл», но оно адаптировано к вашему материалу, размеру отверстия и глубине. Давайте будем проще, без супертехнических терминов. Во-первых, частота импульсов — это то, насколько быстро загорается и гаснет искра. Для крошечных отверстий (от 0,1 до 1 мм) нужна более высокая частота: от 100 кГц до 1 МГц. Плотные и быстрые искры означают точную, небольшую эрозию, отсутствие грязных зон термического воздействия (ЗТВ) на вашем материале. Для отверстий большего размера (от 3 до 5 мм) уменьшите частоту до 10–50 кГц — чем больше искр, тем больше материала удаляется за одну искру, и вы будете сверлить быстрее. Еще есть время включения импульса: как долго длится каждая искра. Короткое время включения (от 1 до 10 микросекунд) для небольших отверстий, поэтому вы не расплавляете слишком много материала одновременно, что сохраняет отверстие прямым. Более длительное время включения (от 10 до 50 микросекунд) для более глубоких дыр - подождите, нет, подождите - подождите, на самом деле, более длительное время включения приводит к более глубокой эрозии, но только если ваш источник питания достаточно устойчив, так что о 25+ кВА, о которых мы говорили здесь, имеет значение. Затем время отключения импульса: промежуток между искрами, позволяющий деионизированной воде вымыть эродированный материал (называемый мусором) из искрового промежутка. Не устанавливайте слишком короткое значение — мусор накапливается, вызывает замыкание, и вы сожжете электрод. Обычно я советую клиентам устанавливать время простоя в 2–5 раз больше времени включения, но корректирую его в зависимости от глубины ямы: для более глубоких лунок требуется более длительное время простоя, чтобы вода могла попасть туда и смыть вещи.
Подождите, не могу пропустить стабильность мощности и фильтры гармоник. Это скучно, но это критично. Если в вашем цеху работает другое тяжелое оборудование, например фрезерные станки с ЧПУ, сварочные аппараты, воздушные компрессоры, они вызывают колебания напряжения и гармоники, которые нарушают стабильность искры вашей электроэрозионной дрели. Мы рекомендуем установить фильтр гармоник между основной линией электропитания и электроэрозионным станком. Например, наш электроэрозионный сверлильный станок CNC4565 используется вместе с большими фрезерными станками с ЧПУ в производственных цехах, а добавление фильтра устранило 90% несоответствий искры, с которыми сталкивались клиенты. Кроме того, регулирование линии: поддерживайте напряжение в пределах ±5% от номинального диапазона вашей машины. Падение напряжения на 10% может привести к падению мощности искры, поэтому вы будете сверлить медленнее и с худшей точностью. Если в вашем регионе нестабильное электроснабжение (например, в сельской местности с частыми перебоями), приобретите источник бесперебойного питания (ИБП) для электроэрозионного станка — он предназначен не для отключения электроэнергии, а для стабилизации искры в середине сверления, чтобы вы не испортили отверстие глубиной 40 мм.
Да, и не забудьте о вспомогательных электрических компонентах, которые связаны с этим - водяной насос DI, двигатель подачи электродов, контроллер ЧПУ вашего станка. Система деионизированной воды также работает от собственной отдельной цепи питания, потому что, если насос выйдет из строя в середине сверления, вы получите очень горячий дуговой ожог, который повредит электрод и заготовку. Мы подключаем каждую продаваемую машину так, чтобы контур деионизированной воды был подключен к специальному выключателю, без совместного использования с другими инструментами. Двигателю подачи электрода требуется постоянная мощность низкого напряжения (24 В постоянного тока), чтобы перемещать крошечный электрод вверх и вниз всего на микрон за раз — нестабильная мощность здесь означает, что зазор неправильный, и искры не попадут туда, куда должны.
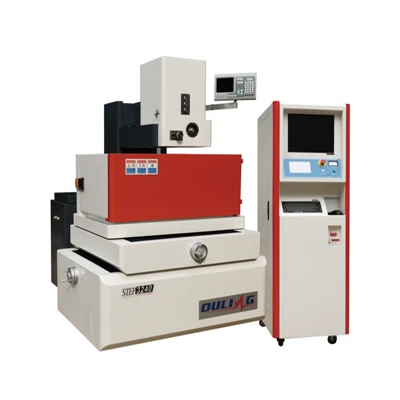
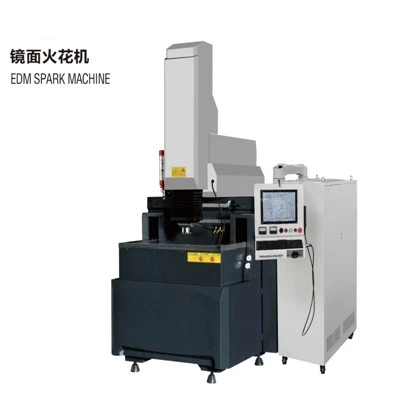
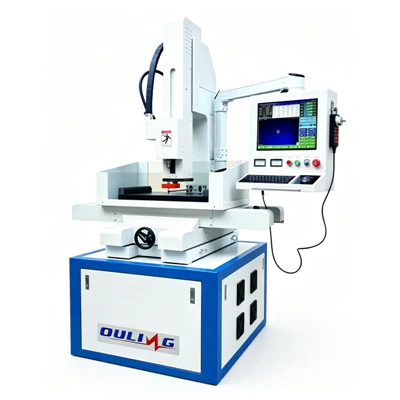
Давайте привяжем все это к реальным моделям, которые мы продаем, чтобы вы могли увидеть, как это работает на практике. Наш электроэрозионный сверлильный станок DB703 предназначен для небольших мастерских, выполняющих отверстия для прототипов; он отлично работает с однофазным напряжением 15 кВА и 208 В (подождите, нет, подождите, даже это трехфазное напряжение просто совместимо с трехфазным напряжением 208 В, а не 480 В). Для электроэрозионного сверлильного станка DB703A, предназначенного для больших объемов глубоких отверстий, требуется трехфазное питание 25 кВА, 480 В, а для электроэрозионных сверлильных станков CNC3545 и CNC4565 (наши полу- и полнопроизводственные линии) требуется трехфазное напряжение 25–30 кВА, 480 В для одновременного запуска нескольких программ без задержек.
Распространенные ошибки, которые я до сих пор наблюдаю: ребята устанавливают частоту импульсов неправильно для своего размера отверстия, экономят на кВА или не используют фильтр гармоник. На прошлой неделе клиент с DB703 сверлил отверстия диаметром 0,8 мм в титане, и отверстия скручивались — оказалось, что у него было время включения импульса 20 микросекунд для этого крошечного отверстия, которое плавило слишком много материала и заставляло электрод отклоняться. Уменьшил время включения до 5 микросекунд, время выключения до 15, и отверстия стали идеально прямыми. Другой клиент попытался запустить CNC3545 с источником питания 20 кВА, и его машина продолжала выдавать ошибки «недостаточная мощность» — вывела ее на 25, ошибки исчезли, производительность выросла на 20%.
В конце концов, электрические требования для электроэрозионной обработки — это не просто спецификации, они определяют качество вашей детали, скорость производства и срок службы инструмента. Вам не обязательно быть инженером-электриком, но вам необходимо подобрать источник питания для вашей машины, правильно подобрать настройки импульса для вашей работы и не пренебрегать такими вещами, обеспечивающими стабильность, как фильтры. Если вы не уверены, что вам нужно для вашего магазина, позвоните нам, чтобы рассказать о ваших проектах, и мы можем помочь выбрать для вас подходящую машину и настройку мощности.


Готовы обновить свою электроэрозионную установку или найти станок, соответствующий вашим потребностям? Свяжитесь с нашей командой, чтобы обсудить ваши точные производственные требования и получить индивидуальные рекомендации.
Ссылки:
- Справочник EDM: основы и приложения, Национальный институт стандартов и технологий (NIST), 2021 г.
- Современная электроэрозионная обработка, Springer, 2019.
- Техническое руководство по системам электроэрозионной обработки, Ассоциация передовых машиностроения, 2022 г.