
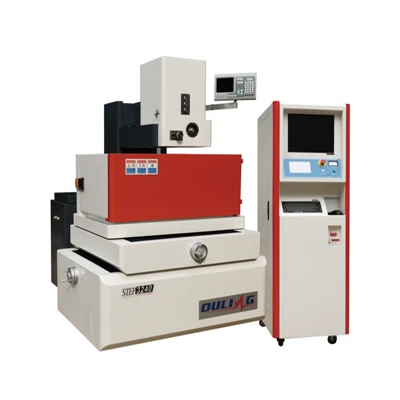
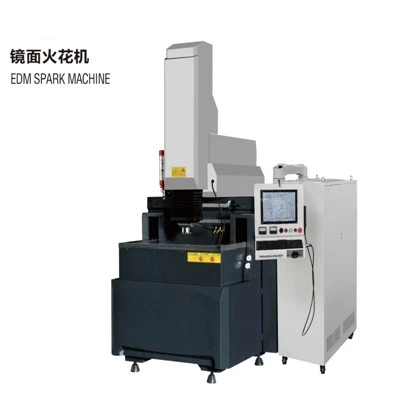
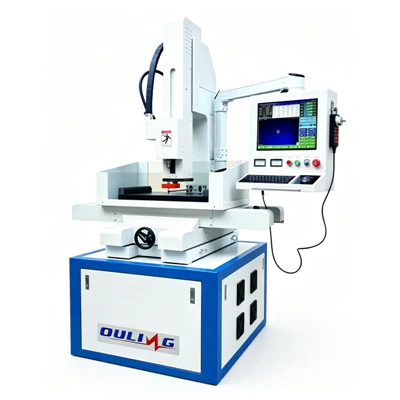
Поломка проволоки является распространенной и неприятной проблемой при прецизионной среднескоростной электроэрозионной обработке (EDM). Как поставщик прецизионных среднескоростных электроэрозионных станков, включая такие модели, какКомпактный среднескоростной электроэрозионный станок,OL640CR Прецизионный среднескоростной электроэрозионный станок,Прецизионная среднескоростная проволочная электроэрозионная обработка,OL630CT Прецизионная среднескоростная проволочная электроэрозионная обработка, иOL530CR Прецизионный среднескоростной электроэрозионный станок, мы понимаем важность предотвращения поломки проволоки для обеспечения эффективных и высококачественных операций обработки. В этом сообщении блога мы обсудим несколько стратегий решения этой проблемы.
1. Выберите правильный провод
Тип и качество проволоки, используемой при электроэрозионной обработке, играют решающую роль в предотвращении поломки. Различные материалы имеют разные физические свойства, поэтому важно выбрать подходящий для конкретной задачи обработки.
Выбор материала
- Латунные провода: Это одна из наиболее часто используемых проволок в электроэрозионной обработке. Латунные провода обладают хорошей электропроводностью и относительно недороги. Однако они могут иметь ограничения при высокоточной и высокоскоростной обработке. Если требования к механической обработке не очень строгие, латунная проволока может быть экономически эффективным выбором.
- Проволока из медно-цинкового сплава: Эти проволоки обладают лучшими режущими характеристиками по сравнению с проволоками из чистой латуни. Они могут работать с более высокими токами и скоростями обработки, снижая риск обрыва проволоки во время высокоэнергетических процессов обработки. Состав сплава можно регулировать для оптимизации свойств проволоки для различных применений.
- Покрытые провода: Проволока с покрытием, например латунная проволока с цинковым покрытием, обеспечивает повышенную эффективность резки и стабильность. Покрытие может улучшить явление электрического разряда, уменьшить перерезку и увеличить срок службы проволоки. Они особенно подходят для сложных и высокоточных задач обработки.
Диаметр проволоки
Выбор подходящего диаметра проволоки также важен. Слишком тонкая проволока может быть более склонна к поломке, особенно при обработке толстых заготовок или в условиях высоких напряжений. С другой стороны, слишком толстая проволока может ограничить точность обработки. Для тонких заготовок и требований высокой точности можно использовать более тонкую проволоку (например, 0,1–0,2 мм). Для более толстых заготовок более подходящей может быть относительно толстая проволока (например, 0,2–0,3 мм).
2. Оптимизация параметров обработки.
Правильная установка параметров обработки имеет решающее значение для предотвращения поломки проволоки. К этим параметрам относятся длительность импульса, интервал импульса, пиковый ток и скорость подачи проволоки.
Длительность импульса и интервал между импульсами
- Длительность импульса: более длительная длительность импульса может увеличить расход энергии на импульс, что полезно для удаления большего количества материала. Однако если длительность импульса слишком велика, это может привести к чрезмерному выделению тепла, что приведет к обрыву провода. Более короткие импульсы обычно используются для чистовых операций, а более длинные — для черновой обработки.
- Импульсный интервал: Интервал импульсов позволяет диэлектрической жидкости смыть мусор и охладить провод. Слишком короткий интервал импульсов может не обеспечить достаточного времени для этих процессов, что приведет к скоплению мусора вокруг провода и потенциальному обрыву провода. Регулировка интервала импульсов в соответствии с условиями обработки может помочь поддерживать стабильный процесс обработки.
Пиковый ток
Пиковый ток определяет интенсивность электрического разряда. Более высокие пиковые токи могут увеличить скорость удаления материала, но также увеличить нагрузку на проволоку. Необходимо найти баланс между скоростью съема материала и целостностью проволоки. При обработке твердых материалов или толстых заготовок могут потребоваться более высокие пиковые токи, но их следует тщательно контролировать, чтобы избежать обрыва проволоки.
Скорость подачи проволоки
Скорость подачи проволоки должна соответствовать параметрам обработки. Если скорость подачи проволоки слишком низкая, проволока может подвергнуться чрезмерному воздействию электрического разряда, что увеличивает риск поломки. Если скорость будет слишком высокой, проволока не сможет полностью участвовать в процессе обработки, что приведет к неэффективной обработке. Регулировка скорости подачи проволоки в зависимости от свойств материала, толщины заготовки и других факторов может помочь предотвратить поломку проволоки.
3. Поддерживайте диэлектрическую жидкость
Диэлектрическая жидкость является важным компонентом электроэрозионной обработки проволоки. Это помогает охладить провод, смыть мусор и обеспечить изоляцию. Правильное обслуживание диэлектрической жидкости может значительно снизить риск обрыва провода.
Уровень жидкости
Поддержание правильного уровня жидкости имеет решающее значение. Если уровень жидкости слишком низкий, проволока может быть не полностью погружена в воду, что приведет к неравномерному охлаждению и увеличению трения. Это может привести к обрыву провода. Регулярная проверка и дозаправка диэлектрической жидкости до соответствующего уровня может обеспечить стабильную работу механической обработки.
Качество жидкости
Качество диэлектрической жидкости следует регулярно контролировать. Со временем жидкость может загрязниться мусором, металлическими частицами и другими примесями. Эти загрязнения могут повлиять на процесс электрического разряда и повредить провод. Использование системы фильтрации для удаления примесей и регулярная замена жидкости может улучшить качество жидкости и предотвратить поломку провода.
Температура жидкости
Температура диэлектрической жидкости также влияет на процесс обработки. Высокие температуры жидкости могут снизить эффект смазки и охлаждения, увеличивая риск обрыва проволоки. Установка системы охлаждения для поддержания температуры жидкости в соответствующем диапазоне может помочь обеспечить стабильную обработку.
4. Обеспечьте правильную настройку машины.
Хорошо настроенная машина необходима для предотвращения обрыва проволоки. Это включает в себя правильную заправку проволоки, выравнивание электродов и механическую стабильность.
Проволока
Точная заправка проволоки — первый шаг к предотвращению поломки проволоки. Проволока должна быть правильно продета через направляющие отверстия и шкивы. Любое смещение или ошибка заправки резьбы может привести к чрезмерному натяжению проволоки, что приведет к ее поломке. Следуя инструкциям машины по заправке проволоки и используя соответствующие инструменты, можно обеспечить плавный процесс заправки.


Выравнивание электродов
Электрод (проволока) должен быть правильно совмещен с заготовкой. Несоосность может вызвать неравномерный электрический разряд и повышенную нагрузку на провод. Использование инструментов и процедур выравнивания машины для обеспечения точного выравнивания электродов может помочь предотвратить обрыв проволоки.
Механическая стабильность
Машину следует разместить на устойчивой поверхности и правильно выровнять. Любая вибрация или движение во время процесса обработки может повлиять на стабильность проволоки и увеличить риск ее поломки. Регулярная проверка и техническое обслуживание механических компонентов машины, таких как направляющие и шкивы, может обеспечить плавную и стабильную работу.
5. Контролируйте процесс обработки
Непрерывный мониторинг процесса обработки может помочь выявить потенциальные проблемы на ранней стадии и принять превентивные меры.
Визуальный осмотр
Регулярный визуальный осмотр проволоки и зоны обработки может выявить признаки износа, повреждения или скопления мусора. При обнаружении каких-либо отклонений, таких как перетертая проволока или чрезмерный мусор, процесс обработки следует немедленно остановить, чтобы предотвратить обрыв проволоки.
Системы мониторинга
Многие современные электроэрозионные станки оснащены системами мониторинга, которые могут измерять такие параметры, как натяжение проволоки, электрический ток и скорость обработки. Эти системы могут обеспечивать обратную связь в режиме реального времени и предупреждать оператора о потенциальной проблеме. Эффективное использование этих систем мониторинга может помочь предотвратить обрыв проволоки и повысить общую эффективность обработки.
В заключение, предотвращение обрыва проволоки при прецизионной среднескоростной электроэрозионной обработке требует комплексного подхода, который включает в себя выбор правильной проволоки, оптимизацию параметров обработки, поддержание диэлектрической жидкости, обеспечение правильной настройки станка и мониторинг процесса обработки. Реализуя эти стратегии, вы можете значительно снизить вероятность поломки проволоки, повысить эффективность обработки и качество обрабатываемых деталей.
Если вы заинтересованы в наших прецизионных среднескоростных станках для электроэрозионной обработки проволоки или вам нужна дополнительная информация о предотвращении обрыва проволоки, пожалуйста, свяжитесь с нами для приобретения и дальнейшего обсуждения.
Ссылки
- «Электроэрозионная обработка: принципы, процессы и применение» Джона Доу.
- «Продвинутые процессы обработки», Джейн Смит