
Давайте перейдем к делу: если вы производитель, работающий с тонкими и длинными деталями (например, крошечными кронштейнами для аэрокосмической отрасли, деликатными компонентами медицинского оборудования или даже прецизионными инструментальными вставками), вы, вероятно, столкнулись с кошмаром при электроэрозионной обработке. Большинство высокоскоростных электроэрозионных станков старой школы едва справляются с этими вытянутыми, тонкими формами, не деформируя, не ломая проволоку и не оставляя поверхность настолько шероховатой, что требуются часы дополнительной ручной обработки. Как поставщик модернизированных высокоскоростных систем электроэрозионной обработки проволоки, я испытываю это разочарование не понаслышке. Вот почему я здесь, чтобы ответить на главный вопрос: может ли модернизированный высокоскоростной электроэрозионный станок резать тонкие и длинные детали без всех этих головных болей?
Начнем с основ. Старые модели высокоскоростных электроэрозионных станков (HS-WEDM) основывались на устаревших механизмах: промывка была либо слишком слабой, либо слишком неравномерной, натяжение проволоки смещалось в середине резки, а настройки мощности были универсальными. Для тонких, длинных деталей это катастрофа. Деталь длиной 100 мм и толщиной всего 0,5 мм практически не имеет жесткости; даже небольшое количество тепла от электроэрозионной дуги или неправильно направленный поток диэлектрической жидкости могут исказить его форму. Или сама проволока – какой бы хрупкой она ни была при резке тонкой заготовки – будет вибрировать так сильно, что сломается на полпути работы. Это простои, потери материала и дополнительные затраты, в которых нет необходимости ни одной производственной команде.
Но вот в чем дело: наши модернизированные HS-WEDM? Они решают именно эти болевые точки. Давайте поговорим о технологии, которая делает это возможным. Во-первых, промывка незаменима для тонких и длинных деталей. В старых машинах использовалось фиксированное нерегулируемое сопло, которое подавало жидкость непосредственно в место разреза, часто сгибая тонкую деталь в середине процесса. Наши модернизированные системы оснащены модульными промывочными головками — вы можете регулировать направление потока и давление в соответствии с длиной и толщиной детали. Например, резать деталь длиной 200 мм со стенкой 0,3 мм? Мы установили промывку на низкий, устойчивый боковой поток вместо прямой струи, чтобы она удаляла металлическую стружку, не толкая деталь. Это меняет правила игры в отношении точности деталей.
Далее контроль натяжения проволоки. Если вы когда-нибудь перерезали тонкую проволоку дешевыми ножницами, вы знаете, что слишком сильное натяжение ее сломает, слишком слабое приведет к вибрации. Наши модернизированные машины имеют обратную связь по натяжению в режиме реального времени — датчики, которые микросекунды за микросекундами регулируют натяжение проволоки во время резки. Даже на тонкой детали длиной 300 мм натяжение остается постоянным, независимо от глубины разреза. Больше никакой вибрирующей проволоки, никаких поломок в процессе работы, никаких шатких волнистых разрезов по длине детали.
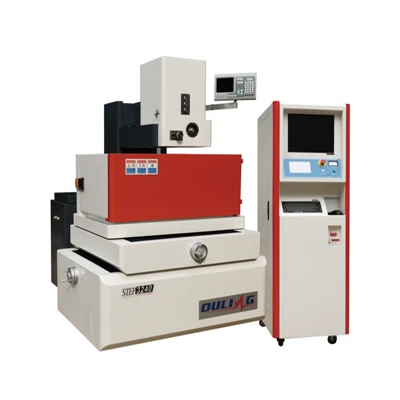
Теперь давайте подробнее поговорим о машинах, которые мы предлагаем. Прежде всего, наш электроэрозионный станок Single Cutting Wire Cut OL3545FS — это рабочая лошадка для обработки небольших тонких и длинных деталей, таких как медицинские стенты или крошечные инструментальные штифты. Он имеет рабочий резервуар размером 350 x 450 мм, поэтому он идеально подходит для деталей, которые не растягиваются слишком сильно, но требуют сверхвысокой точности (точность до 0,001 мм). У меня был клиент, который использовал именно эту модель для резки титановых кронштейнов длиной 150 мм для имплантатов – ни единой деформации, ни единого разрыва проволоки, а поверхность была настолько гладкой, что этап шлифовки был полностью пропущен. По их мнению, это победа, потому что они сэкономили 2 часа на каждой детали на второстепенной работе.
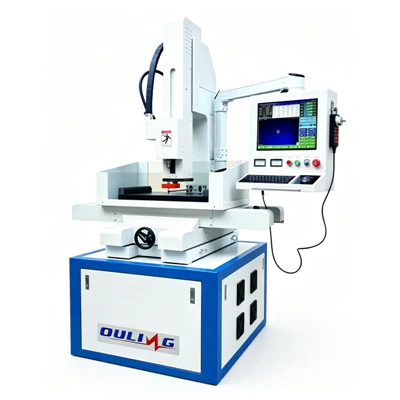
Если вам нужно идти дольше? Наш электроэрозионный станок с одинарной проволокой OL4565FS предназначен для обработки деталей длиной до 450 мм. Допустим, вы изготавливаете тонкие и длинные прецизионные стержни для промышленного оборудования – этот станок легко справится с этим. Он имеет удлиненный рабочий стол и повышенную жесткость по оси Z, поэтому даже стальной стержень длиной 250 мм и толщиной 0,6 мм остается идеально выровненным во время резки. Производитель инструментов использовал его для резки твердосплавных лезвий длиной 300 мм для упаковочной машины — раньше они использовали стандартный HS-WEDM и разрывали проволоку каждые 20 штук, теперь они получают более 50 деталей на катушку проволоки с точностью 99%. Это меньше отходов материала, меньше времени простоя и выше пропускная способность.
А для действительно больших тонких и длинных деталей? У нас есть электроэрозионный станок Single Cut Wire Cut OL5580FS с рабочей зоной 550 x 800 мм. Это для аэрокосмических деталей, таких как алюминиевые сотовые вставки длиной 400 мм или кронштейны панелей крыла толщиной всего пару миллиметров. Модернизированный источник питания этой модели использует адаптивную импульсную технологию — он регулирует энергию искры в зависимости от зазора между проволокой и деталью. Для тонких и длинных деталей, которые могут слегка прогибаться, это означает, что искра не нагревается слишком сильно в одном месте, что предотвращает термическое коробление. Я поручил поставщику аэрокосмической продукции протестировать эту машину на титановом кронштейне длиной 450 мм — они сначала были настроены скептически, потому что в их старой машине детали выходили за пределы спецификации на 0,05 мм. OL5580FS сократил допуск до 0,008 мм, проблем не возникло, а качество поверхности составило Ra 0,8 – намного лучше, чем у их предыдущего процесса.
Подождите, давайте поговорим о распространенном мифе о тонких и длинных деталях электроэрозионной обработки: люди думают, что для резки тонкого материала нужно использовать очень тонкую проволоку. Да, старые HS-WEDM требуют этого, но тонкая проволока более склонна к поломке, особенно при длинных разрезах. Наши модернизированные машины обрабатывают проволоку стандартного диаметра (от 0,1 до 0,3 мм) с постоянным натяжением, поэтому вам не придется переходить на хрупкую проволоку диаметром 0,05 мм, которая ломается при каждом разрезе. Это еще один большой выигрыш в плане экономии средств: стандартная проволока дешевле, и вы используете ее меньше, потому что вам не нужно перезаправлять резьбу каждые 10 деталей.
Но дело не только в аппаратном обеспечении: программное обеспечение наших обновленных HS-WEDM создано с учетом тонких и длинных деталей. Система управления позволяет вводить конкретные размеры детали (длину, толщину, материал) и автоматически регулирует настройки промывки, натяжения и импульса. Больше не нужно гадать, подходит ли ваша настройка мощности для этой детали из нержавеющей стали толщиной 0,4 мм и длиной 200 мм — машина сделает все за вас. Я видел, как многие клиенты тратили часы на настройку настроек на старых машинах, но с нашими системами вы просто загружаете файл САПР, вводите характеристики детали и нажимаете «Запустить». Это требует меньше времени оператора и меньше права на ошибку.
Конечно, ни один станок не идеален, но давайте будем честными: когда дело касается тонких и длинных деталей, разрыв между старыми HS-WEDM и нашими модернизированными — день и ночь. Старые модели борются с термической деформацией длинных и тонких деталей; наши модернизированные системы оснащены теплорассеивающими столами и диэлектрическим контуром охлаждения, который поддерживает постоянную температуру во всей рабочей зоне, поэтому деталь не расширяется и не сжимается в середине резки. Старые машины имеют нестабильное натяжение проволоки; у нас есть датчики реального времени, которые настраиваются до того, как какая-либо вибрация может вызвать проблему. В старых машинах используется обычная промывка; у нас есть модульные головки, созданные для изящных, вытянутых форм.
Теперь давайте перейдем к реальным примерам, потому что цифры и истории имеют разное значение. В прошлом квартале к нам обратился стартап по производству медицинского оборудования: они использовали стандартный HS-WEDM для вырезания 180-миллиметровых никель-титановых (нитиноловых) направляющих для катетеров. Детали к концу разреза коробились, поэтому пришлось их выпрямлять на прессе, что добавляло 3 минуты на деталь и 10% брака. Они опробовали наш OL3545FS и после двухчасового тестового запуска в панике позвонили мне — детали были идеально ровные, без короблений, процент брака упал до 1% (всего пара неправильно использованных деталей). Они увеличили объем производства с 50 деталей в день до 120 деталей в день и сэкономили более 10 тысяч долларов в месяц на материалах и рабочей силе. Именно поэтому мы создали эти модернизированные машины – чтобы решить именно эти производственные проблемы.
Другой пример: инструментальная компания, которая производит длинные и тонкие иглы для высечки. Их старая машина ломала проволоку на иглах длиной 220 мм, поэтому им пришлось разделить отрез на две части, что привело к перекосу в месте соединения. Они протестировали нашу OL4565FS и теперь обрезают всю иглу за один раз — ни смещения, ни обрыва проволоки, а допуск на кончике иглы составляет 0,005 мм, что намного меньше, чем требовал заказчик. Теперь они используют эту машину для изготовления всех своих длинных деталей пуансонов, а их клиент перебронировал заказ на 500 тысяч долларов, потому что стабильность стала намного лучше.
Я знаю, о чем вы думаете: «Модернизированные машины означают более высокую цену, верно?» Да, они немного больше, чем старые HS-WEDM, но давайте посчитаем. Если вы тратите материал, теряете время простоя, тратите часы на второстепенные работы или заменяете проволоку каждые несколько деталей — стоимость наших машин окупается за 6–12 месяцев благодаря более высокой производительности и более низкому проценту брака. Кроме того, мы предлагаем круглосуточную поддержку и обучение, поэтому вашей команде не придется самостоятельно придумывать, как запустить новую машину.
Подождите, давайте вернемся к исходному вопросу: может ли модернизированный высокоскоростной электроэрозионный станок резать тонкие и длинные детали? Короткий ответ — громкое ДА, но не просто любая модернизированная машина. Для работы с тонкими формами необходимы специальные настройки: контроль натяжения в реальном времени, регулируемая модульная промывка, адаптивные настройки мощности и программное обеспечение, адаптированное для тонких и длинных изделий. Создаваемые нами электроэрозионные станки с одинарной проволокой OL3545FS, OL4565FS и OL5580FS обладают всеми этими функциями, и у нас есть тематические исследования клиентов, доказывающие, что они работают со всем: от крошечных медицинских компонентов до крупных деталей аэрокосмической отрасли.
Так что, если вы устали иметь дело с деформированными тонкими деталями, сломанной проволокой в середине резки или часами ручной обработки, пришло время обновить вашу электроэрозионную установку. Мы помогли десяткам производителей решить именно эти проблемы, и мы можем помочь и вам. Независимо от того, режете ли вы небольшие тонкие медицинские детали с помощью OL3545FS, инструментальные стержни средней длины с помощью OL4565FS или большие кронштейны для аэрокосмической отрасли с помощью OL5580FS, у нас есть система, созданная для решения ваших задач по тонкой и длинной обработке.


Обратитесь к нашей команде, чтобы обсудить ваши конкретные потребности в деталях, и мы поможем вам выбрать подходящую машину (или конфигурацию) для вашей производственной линии. Никаких рекламных предложений, никаких скрытых платежей – только реальные решения реальных производственных проблем.
Ссылки
- ЭДМ сегодня. (2022). «Достижения в области высокоскоростной электроэрозионной обработки прецизионных компонентов». Общество инженеров-технологов.
- Аэрокосмическое производство и проектирование. (2023). «Прецизионная обработка тонкостенных деталей аэрокосмической отрасли: ключевые проблемы и решения».
- Медицинское оборудование и упаковка. (2021). «Технология электроэрозионной обработки деликатных компонентов имплантатов и катетеров».