
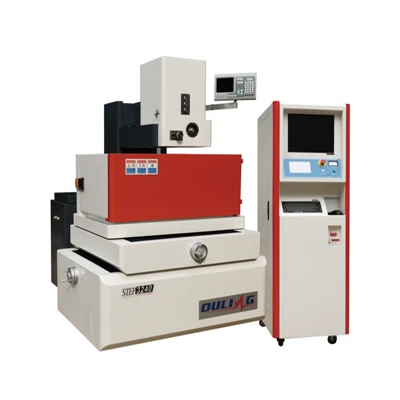
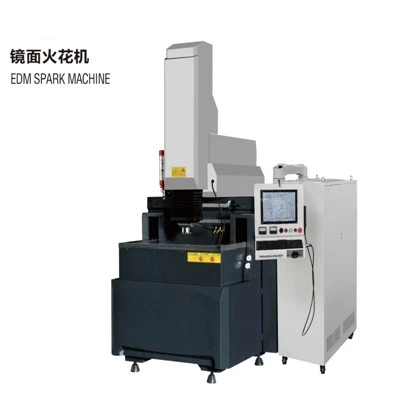
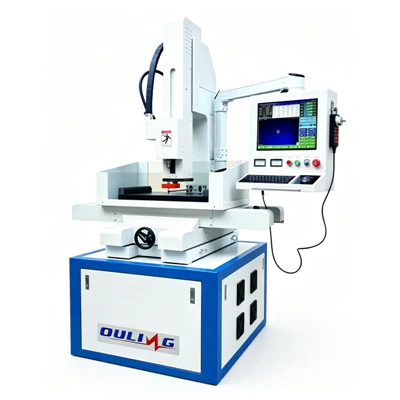
Если вы когда-либо работали с электроэрозионным электроэрозионным станком, вы знаете, как это неприятно, когда процесс кажется нестабильным — внезапные обрывы проволоки, непостоянная резка или точность детали, которая настолько неточна, что испортит всю работу. Как поставщик электроэрозионной резки я это понимаю; Я каждый день разговариваю с парнями из инструментальных мастерских, изготовителями пресс-форм и деталей для аэрокосмической отрасли, которые сталкивались именно с этими головными болями. За прошедшие годы я получил множество практических советов, а также увидел, как наши машины, такие какOL5580FM Многопроволочная электроэрозионная резкаиOL800CT Прецизионная среднескоростная проволочная электроэрозионная обработка, помогите решить многие из этих проблем. Давайте разберемся, что на самом деле помогает сделать процесс электроэрозионной резки проволоки более стабильным, независимо от того, какую работу вы выполняете.
Прежде всего, давайте поговорим о самом проводе — это основа всей операции, и возиться с ним — самый быстрый способ получить нестабильность. Я вижу, что многие магазины придерживаются одного размера или типа провода для каждой работы, и это ошибка. Для тонких заготовок (скажем, менее 10 мм) лучше подойдет более тонкая латунная проволока (0,10 мм или 0,12 мм), поскольку она уменьшает зазор между проволокой и деталью, что обеспечивает более равномерную искру. Но если вы режете толстый металл (например, 50-миллиметровый блок формы), более тонкая проволока с большей вероятностью сломается в середине резки, и это останавливает весь процесс. Мы обнаружили, что соответствие диаметра проволоки толщине заготовки здесь не подлежит обсуждению. Кроме того, не пропускайте проверку натяжения троса перед каждой пробежкой. Даже если вы настроите все правильно, натяжение катушки может со временем измениться, особенно если вы используете много проволоки. Слишком малое натяжение — и проволока вибрирует, как расстроенная гитарная струна; слишком сильно, и он лопнет под напряжением искры. Некоторые новые машины имеют автоматический контроль натяжения, но если вы все еще используете ручную настройку, быстрая проверка перед запуском с помощью датчика натяжения займет 2 минуты и сэкономит вам часы простоя. Вот почему такие модели, какПрецизионная среднескоростная проволочная электроэрозионная обработкапоставляются со встроенной регулировкой натяжения — они избавляют вас от догадок.
Далее, система диэлектрической жидкости — это еще одна область, которая вызывает гораздо большую нестабильность, чем люди думают, и ее легко упустить из виду. Диэлектрик (обычно деионизированная вода, смешанная с небольшим количеством добавок) выполняет три ключевые функции: охлаждает проволоку и заготовку, смывает эродированные металлические частицы (так называемые «мусор») и изолирует зазор, поэтому искры возникают только там, где они должны. Если ваш диэлектрик загрязнен или плохо течет, в зазоре скапливается мусор, что приводит к коротким замыканиям, нестабильной искре и даже обрывам проводов. Вот что я говорю клиентам: меняйте фильтр каждые 40–50 часов работы, а не тогда, когда он выглядит «грязным» (к тому времени он уже замедляет ваш процесс). Кроме того, следите за удельным сопротивлением жидкости — стремитесь к значению от 10 до 18 МОм на сантиметр, в зависимости от вашей машины. Слишком низкое значение приводит к слишком сильной проводимости жидкости, что приводит к случайным искрам; слишком высокий, и он плохо охлаждается и смывается. Некоторые парни думают, что использовать диэлектрик при более высокой скорости потока всегда лучше, но это не так. Если поток слишком сильный, он может погнуть проволоку в середине разреза, что снизит точность. Для большинства работ скорость потока, которая обеспечивает чистоту зазора, не нарушая при этом провод, является оптимальной.Высокоскоростной электроэрозионный станокимеет регулируемый контроль потока, что упрощает набор номера.
Еще есть настройки источника питания, которые по сути являются «мозгом» искры. Многие новые операторы просто используют настройки машины по умолчанию, но они универсальны и редко идеальны. Давайте будем проще: время включения импульса — это продолжительность существования искры, а время выключения импульса — это промежуток между искрами. Если вы работаете с толстой заготовкой, более длительный импульс расплавляет больше материала, но вам нужно более длительное время импульса, чтобы позволить мусору вымыться — в противном случае вы получите короткое замыкание. Если вы режете тонкий материал, более короткие импульсы обеспечивают плотную резку, и вы можете работать немного быстрее.Скорость электроэрозионной обработки проволокибез риска нестабильности. Другая настройка: скорость подачи сервопривода. Это то, насколько быстро машина перемещает проволоку (или заготовку) к детали, и она должна соответствовать скорости, с которой проволока разрушает материал. Если это происходит слишком быстро, провод слишком сильно вдавливается в зазор, что приводит к короткому замыканию и разрыву; слишком медленно, и вы теряете время на холостые искры. Хорошей новостью является то, что современные электроэрозионные станки имеют адаптивное сервоуправление, которое автоматически регулирует его в зависимости от условий зазора. В таких моделях, как наша OL5580FM, используется эта технология: вы просто указываете ей, какой материал и толщину вы режете, и она настраивает параметры под вас, что очень важно для сохранения стабильности при переключении между различными заданиями.


Настройка и обслуживание машины также являются решающими вопросами, и часто это первое, что люди пропускают, когда стараются уложиться в срок. Сначала убедитесь, что стол машины стоит ровно. Если он отклоняется хотя бы на долю градуса, проволока может проходить под углом, что приведет к неравномерному разрезу и проблемам с натяжением. Я видел магазин, в котором месяцами не выравнивали стол, и ему пришлось отказаться от трех больших деталей формы, потому что стены были сужены на 0,2 мм — полные отходы. Далее проверьте направляющие блоки, по которым проходит провод. Это небольшие износостойкие детали, которые со временем царапаются или изнашиваются. Изношенная направляющая позволяет проволоке двигаться, что вызывает вибрацию, о которой мы говорили ранее. Правило здесь заключается в том, чтобы заменять направляющие каждые 500–1000 часов работы или если вы заметили непостоянную структуру искры. Также не забывайте о самой системе подачи проволоки. Если ролики, натягивающие проволоку, загрязнены или изношены, они могут подавать проволоку неравномерно: на некоторые участки натяжение оказывается слишком большим, на некоторые — слишком низким. Быстрая протирка роликов каждые несколько дней и проверка на наличие ровных мест избавят вас от многих головных болей. А если ваша машина старая, не бойтесь обновлять детали или даже весь блок, если это вызывает постоянные проблемы. НашOL800CT Прецизионная среднескоростная проволочная электроэрозионная обработкаизготовлен из прочных компонентов, которые удерживают соосность лучше, чем предыдущие модели, поэтому вы получаете более стабильную резку при длительных работах.
Еще один очень важный момент: подготовка заготовки. Многие парни просто бросают на стол необработанный кусок металла, не очистив его, и это верный путь к нестабильности. Если на поверхности вашей заготовки есть ржавчина, масло или окалина, это может помешать зажиганию искры — иногда искра прыгает на поверхность, а не на зазор, что приводит к неравномерным резам и разрывам проволоки. Потратьте 5 минут на очистку поверхности обезжиривателем и наждачной бумагой, прежде чем закрепить ее. Кроме того, убедитесь, что деталь правильно закреплена и не шевелится при нажатии на нее. Если во время резки заготовка сдвинется хоть немного, проволока будет вибрировать, и вы получите неточности. Используйте прецизионные зажимы, а не только С-образные зажимы, и проверяйте биение с помощью циферблатного индикатора перед началом работы. Для работ, требующих многократного резания (например, чистовая обработка полости пресс-формы), функция многократной резки OL5580FM идеальна: она позволяет сначала выполнить черновую резку более толстой проволокой, а затем выполнить обрезку более тонкой проволокой без повторной фиксации, поэтому выравнивание остается постоянным на протяжении всего процесса. Это устраняет огромный источник нестабильности при переходе между черновыми и чистовыми проходами.
Подождите, давайте не будем забывать о методах эксплуатации — это просто то, как вы управляете машиной, а не часть оборудования. Распространенной ошибкой является неоднократное прекращение и начало резки. Каждый раз, когда вы делаете паузу, в зазоре оседает мусор, а когда вы начинаете снова, у вас может произойти короткое замыкание, которое разорвет провод. Если вам нужно сделать паузу (например, для смены инструмента или быстрой проверки), пропустите небольшую промывку чистого диэлектрика через зазор, прежде чем продолжить, чтобы очистить зазор. Также не перегружайте машину. Если вы превысите скорость, которую позволяют настройки, просто чтобы выполнить работу быстрее, вы увидите нестабильность. Используйте рекомендуемые диапазоны скоростей для вашего материала — на нашем веб-сайте есть руководства поСкорость электроэрозионной обработки проволокив зависимости от типа заготовки, что является отличным ориентиром. И, наконец, правильно обучайте своих операторов. Опытный оператор может заметить небольшие проблемы (например, слегка изношенную направляющую или дрейфующее натяжение) до того, как они вызовут серьезную проблему, в то время как новичок может пропустить эти признаки до тех пор, пока трос не порвется и вся работа не будет прекращена. Даже если у вас есть автоматизированная машина, наличие хорошего оператора, который понимает процесс, имеет огромное значение для стабильности.
Я много говорил о наших машинах, и это потому, что мы создавали их именно с учетом этих проблем стабильности. OL5580FM предназначен для многократной резки, поэтому он сохраняет соосность даже при переключении диаметров проволоки, что исключает необходимость повторного закрепления деталей. OL800CT оснащен точными направляющими и системой контроля натяжения, которая снижает вибрацию проволоки даже при длинных и толстых резах. Предлагаемый нами высокоскоростной электроэрозионный станок имеет регулируемый диэлектрический поток и адаптивные настройки мощности, которые позволяют легко приспособиться к любой работе. Но, в конце концов, стабильность зависит не только от машины — она связана с сочетанием хорошей настройки машины, правильного провода и настроек, а также надежных эксплуатационных навыков. Если у вас возникают постоянные проблемы с процессом электроэрозионной резки проволоки, не просто продолжайте его выполнять — сделайте шаг назад, проверьте основы и, возможно, посмотрите на модернизацию деталей или станок, созданный для надежности.
Если вы готовы сделать процесс электроэрозионной резки проволоки более стабильным или просто хотите узнать больше о том, как наши станки могут помочь в ваших конкретных задачах, обратитесь к нашей команде, чтобы обсудить варианты покупки и настройки. Мы работаем с магазинами всех размеров, от небольших мастерских до крупных производителей аэрокосмической продукции, и можем помочь вам найти правильное решение для ваших нужд.
Ссылки:
- ЭДМ сегодня. (2022). «Выбор и натяжение проволоки для стабильной электроэрозионной обработки». Национальные производственные публикации.
- Промышленная гидравлика и пневматика. (2021). «Управление диэлектрической жидкостью: ключ к стабильности электроэрозионной обработки». Журнал «Жидкая энергия».
- Точное машиностроение. (2023). «Настройки источника питания и сервоуправление при электроэрозионной обработке проволоки». СМИ малого и среднего бизнеса.
- Оснастка и производство. (2022). «Передовые методы центровки и технического обслуживания станков для электроэрозионных цехов». Гарднер Бизнес Медиа.
- Передовые материалы и процессы. (2023). «Подготовка и крепление заготовки для высокоточной электроэрозионной обработки». АСМ Интернешнл.